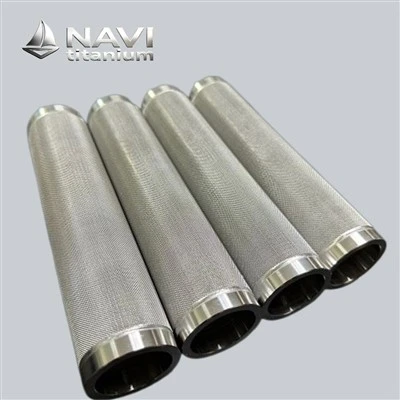
Pemadatan sejuk adalah salah satu fasa yang paling kritikal dalam menghasilkan yang boleh dipercayaipenapis gangsa tersinter. Jurutera membungkus serbuk gangsa longgar ke dalam bentuk pepejal, sebelum sebarang haba menyentuh logam, yang kemudiannya akan menentukan cara penapis yang lengkap bernafas, mengalir dan berfungsi di bawah tekanan. Langkah awal ini mentakrifkan struktur liang, kekuatan mekanikal dan ketepatan dimensi yang menentukan kualiti penapisan selama bertahun-tahun beroperasi.
Pensinteran sahaja bukanlah punca keliangan, seperti yang dipercayai oleh ramai pengguna. Punca sebenar terletak lebih awal dalam proses. Pembungkusan serbuk, tekanan pemadatan dan reka bentuk die semuanya bekerjasama untuk mencipta rangka yang kemudiannya disintering menjadi pejal. Mengetahui urutan itu membolehkan jurutera, pasukan perolehan dan pengurus loji memilih penapis yang sesuai dengan permintaan pemisahan tertentu mereka. Artikel ini membincangkan fizik pemadatan sejuk dan bagaimana ketepatan pada langkah ini secara langsung berkaitan dengan prestasi penapisan yang boleh dipercayai dalam sistem pneumatik, hidraulik dan gas perindustrian di seluruh dunia.
Bagaimanakah Pembungkusan Serbuk Gangsa Menentukan Keliangan Penapis Gangsa Tersinter?
Pembungkusan serbuk adalah asas kepada semua penapis gangsa tersinter. Zarah gangsa yang longgar mengendap di atas katil dengan celah semula jadi di antara mereka sebelum tekanan pemadatan dikenakan. Ruang ini dikenali sebagai lompang antara zarah . Lompang ini adalah asal rangkaian liang yang kekal selepas pensinteran. Jurutera yang memahami tingkah laku pembungkusan mungkin meramalkan hasil keliangan sebelum kitaran relau bermula.
Bentuk Zarah dan Pembentukan Lompang
Serbuk gangsa penapisan biasanya berbentuk sfera atau hampir sfera dan dibuat dengan teknik pengabusan terkawal. Zarah sfera bergolek ke dalam konfigurasi pembungkusan biasa, meninggalkan ruang yang agak teratur antara butiran berdekatan. Tetapi zarah tidak sekata atau bersudut padan lebih rapat, tetapi membentuk jurang yang tidak sama rata merebak pada padat. Penyimpangan itu mungkin menguntungkan apabila pengeluar menginginkan gred penapisan yang agak ketat, tetapi ia juga menunjukkan ketidakpastian yang mesti dikawal dengan teliti melalui penapisan dan penggredan.
Zarah gangsa digredkan oleh pembekal serbuk pada saiz penapis. Ini biasanya beberapa mikron hingga lebih daripada seratus mikron bergantung pada penarafan penapisan yang dikehendaki. Lebih sempit taburan, lebih mudah diramal geometri lompang. Pengedaran yang lebih luas membolehkan saiz zarah yang lebih kecil bersarang dalam jurang yang lebih besar. Ini merendahkan keliangan keseluruhan, tetapi mungkin meningkatkan kekuatan mekanikal kerana tapak sentuhan tambahan terbentuk antara zarah semasa menekan.


Taburan Saiz Zarah dan Kesinambungan Liang
Kesinambungan liang, atau sejauh mana ketersambungan antara lompang untuk mencipta saluran aliran berterusan, sangat bergantung pada taburan saiz zarah. Jika saiz zarah terlalu berubah-ubah, serbuk halus mungkin mengisi ruang antara butiran kasar dan mengasingkan poket keliangan daripada menyambungkannya ke dalam rangkaian berterusan. Pemisahan merendahkan kebolehtelapan, walaupun keliangan keseluruhan kelihatan baik di atas kertas.
Pengilang menyelesaikan kesukaran ini dengan proses pencampuran yang ketat. Kelompok serbuk gangsa ditimbang, disaring dan kadangkala pra-campuran untuk mencapai julat saiz yang cukup kecil supaya saluran pori kekal bersambung selepas pemadatan dan pensinteran. NAVI Titanium menggunakan keperluan penapisan yang ketat untuk input bahan mentah untuk menghapuskan ketidakkonsistenan ini, kerana perubahan minit dalam penggredan serbuk boleh mengubah gred penapisan akhir penapis gangsa tersinter dengan beberapa mikron.
Ketik Ketumpatan dan Gelagat Isian
Ketumpatan pili , ketumpatan yang mungkin dijana dengan menggetarkan atau mengetuk serbuk longgar ke dalam acuan tanpa tekanan, memberikan petunjuk awal bagaimana kumpulan serbuk gangsa akan bertindak apabila dipadatkan. Ketumpatan paip yang lebih tinggi biasanya bermaksud kebolehliran yang unggul dan bentuk zarah yang konsisten yang penting untuk pengisian seragam dalam rongga acuan yang rumit.
Tingkah laku pengisian yang buruk mengakibatkan pembungkusan serbuk yang tidak sekata dalam acuan, yang akhirnya dicerminkan sebagai kecerunan ketumpatan dalam bahagian yang ditekan. Kecerunan ini mungkin mengakibatkan meledingkan semasa pensinteran atau saiz liang tidak seragam di pelbagai kawasan elemen penapis yang sama. Pengeluar yang mementingkan kualiti biasanya memantau ketumpatan pili sebagai sebahagian daripada pemeriksaan bahan masuk, menggunakannya sebagai proksi realistik untuk menjangkakan seberapa baik kumpulan serbuk akan dibungkus semasa langkah mendesak. Pengukuran yang satu ini biasanya mendedahkan isu sebelum mereka sampai ke mesin pemadatan.

Parameter Penekan Sejuk untuk Taburan Liang Penapis Gangsa Tersinter Seragam
Penekanan sejuk menukar serbuk emas longgar kepada bentuk pepejal yang dipanggil padat hijau. Tetapan yang dipilih pada ketika ini secara langsung memberi kesan sama ada penapis gangsa tersinter siap akan mempunyai taburan liang homogen atau kawasan lemah dan penyelewengan aliran. Tekanan, tempoh tinggal dan reka bentuk mati, semuanya menyumbang kepada perubahan ini.

Tekanan Pemadatan dan Kesan Serta-mertanya
Tekanan pemadatan mengawal jarak dekat zarah antara satu sama lain sebelum ia mula mensinter. Jika tekanan terlalu rendah terdapat terlalu banyak jurang dan interaksi zarah yang lemah mengakibatkan bahagian hijau lemah yang mungkin rosak dalam pengendalian. Terlalu banyak tekanan memampatkan terlalu banyak lompang, menurunkan keliangan ke titik di mana aliran bendalir terhalang selepas penapis telah disinter.
Pengilang biasanya bekerja pada julat tekanan yang ditentukur bergantung pada sifat serbuk gangsa. Daya mungkin berbeza-beza bergantung pada saiz dan bentuk zarah serbuk dan kadar penapis. Tetingkap ini bukan sembarangan. Ia adalah berdasarkan penyelidikan empirikal selama bertahun-tahun yang mengaitkan tahap tekanan dengan keputusan keliangan yang diukur. Jentera penekan mesti menghantar daya ini secara seragam ke seluruh rongga acuan, kerana turun naik tekanan yang sederhana merentasi acuan boleh menyebabkan perubahan keliangan bergantung kepada ketebalan dalam item yang telah siap.
Masa Dwell dan Penahanan Tekanan
Masa tinggal ialah tempoh tekanan pemadatan dikekalkan selepas daya yang dikehendaki dicapai. Tempoh tinggal yang singkat mungkin tidak membolehkan masa yang mencukupi untuk menyusun semula zarah dan boleh meninggalkan tegasan baki dalam padat hijau. Masa tinggal yang dilanjutkan membolehkan atom piawai menetap ke dalam konfigurasi yang lebih stabil, yang meningkatkan keseragaman tetapi menambah masa kitaran kepada pembuatan.
Ini benar terutamanya untuk yang lebih besar atau lebih rumitpenapis gangsa tersinterbentuk di mana tekanan mesti disebarkan sama rata merentasi keseluruhan jisim serbuk. Cakera nipis dan rata membolehkan tekanan dipindahkan dengan lebih pantas, oleh itu ia boleh diterima untuk tempoh tinggal yang lebih pendek. Bentuk silinder yang lebih tebal memerlukan masa penahanan yang lebih lama untuk menjamin pemadatan yang konsisten merentasi keratan rentas.
Reka Bentuk Mati dan Laluan Aliran Serbuk
Bentuknya memberi kesan kepada aliran dan pengendapan serbuk sebelum dan selepas pemadatan.

Sudut dalaman yang tajam, variasi dalam ketebalan dinding, atau bahagian dinding yang tidak rata boleh menyebabkan bintik geseran yang mengganggu aliran biasa serbuk. Gangguan sedemikian sering menghasilkan perubahan ketumpatan setempat yang bertahan dalam proses pensinteran dan muncul sebagai kebolehtelapan tidak seragam dalam penapis yang telah siap.
Jurutera perkakas menangani perkara ini dengan membuat acuan dengan peralihan yang lancar dan kelegaan dinding yang berterusan apabila boleh. Penyelesaian pelinciran seperti salutan dinding cetakan meminimumkan geseran antara serbuk dan permukaan perkakas dan membantu saiz zarah mengalir dengan lebih mudah sepanjang strok menekan. Kaedah pemadatan cetakan ketepatan NAVI Titanium mengambil kira perkara ini terutamanya untuk mengurangkan anomali laluan aliran, di mana walaupun sedikit ketidakkonsistenan geseran mungkin menjejaskan pengagihan liang merentasi kumpulan bahagian penapis gangsa tersinter berbentuk tersuai.
Mengapa Ketumpatan Hijau Penting dalam Pembuatan Penapis Gangsa Tersinter?
Ketumpatan hijau yang diukur sejurus selepas penekan sejuk dan sebelum pensinteran ialah penunjuk awal prestasi penapis muktamad. Ukuran yang satu ini mengaitkan tingkah laku pembungkusan serbuk, parameter pemadatan dan keliangan akhir ke dalam satu nombor boleh diukur yang sentiasa dipantau oleh pasukan berkualiti sepanjang pengeluaran.

Mentakrifkan Ketumpatan Hijau dan Pengukurannya
Ketumpatan hijau ialah jisim padat yang ditekan dibahagikan dengan isipadunya, diwakili sebagai peratusan ketumpatan penuh teori gangsa. Sebagai contoh, padat yang ditekan kepada ketumpatan hijau enam puluh peratus masih mempunyai banyak ruang lompang yang akan agak tertutup selepas pensinteran tetapi akan kekal kebanyakannya sebagai keliangan berfungsi dalam penapis.
Penentuan ketumpatan hijau mesti dilakukan dengan berhati-hati, kerana padat hijau yang halus mungkin pecah atau berkecai semasa ujian. "Volume secara amnya ditentukan oleh pengilang menggunakan penimbang yang ditentukur dan angkup ketepatan, menyemak keputusan terhadap spesifikasi sasaran yang ditetapkan untuk setiap penarafan penapisan. Jika nilai ketumpatan hijau adalah konsisten merentasi lot pembuatan, maka tetapan pembungkusan serbuk dan penekan beroperasi seperti yang direka bentuk.
Ketumpatan Hijau dan Pengecutan Pensinteran
Semasa pensinteran, zarah gangsa bersambung melalui resapan, mengakibatkan sedikit pengecutan padat apabila leher berkembang di antara butiran. Pengecutan sangat berkorelasi dengan ketumpatan hijau awal. Padat ditekan kepada ketumpatan hijau yang lebih besar mengecut lebih sedikit, kerana zarah-zarah sudah rapat. Untuk padat ketumpatan yang lebih rendah, pengecutan lebih ketara apabila celah yang tinggal ditutup sebahagiannya.
Sambungan ini sangat penting untuk ketepatan dimensi. Ketumpatan hijau mungkin berbeza-beza sepanjang proses pembuatan. Ini boleh menyebabkan pengecutan yang berbeza-beza bagi penapis individu semasa pensinteran, walaupun ia ditekan dalam acuan yang sama, menghasilkan dimensi akhir yang berbeza-beza. Untuk mengatasi masalah ini, pengilang mengekalkan toleransi yang ketat pada ketumpatan hijau dan mengubah suai saiz acuan untuk menampung peratusan pengecutan yang diramalkan untuk formulasi serbuk gangsa mereka.
Kekuatan dan Pertimbangan Pengendalian

Kekuatan hijau, yang merupakan integriti mekanikal padat sebelum pensinteran, bergantung secara langsung pada ketumpatan hijau dan kawasan sentuhan yang dihasilkan antara zarah semasa menekan. Padat ketumpatan hijau rendah kadangkala tidak mempunyai sentuhan zarah-ke-zarah yang mencukupi untuk menahan pengendalian antara stesen penekan dan pensinteran, yang membawa kepada cipratan tepi atau kegagalan struktur sebelum bahagian itu memasuki relau.
Pengilang mesti menimbang cita-cita ketumpatan hijau terhadap dua keutamaan yang bertentangan. Ketumpatan yang lebih tinggi bermakna kekuatan pengendalian yang lebih baik dan kebolehramalan dimensi. Ketumpatan terlalu banyak bermakna kurang keliangan tersedia untuk penapisan setelah pensinteran selesai. Inilah sebabnya mengapa pengukuran ketumpatan hijau sangat penting dalam kawalan kualiti penapis gangsa tersinter. Ia mencerminkan keputusan yang dibuat lebih awal dalam proses, dari segi pemilihan serbuk dan pemadatan, dan ia meramalkan keputusan yang tidak akan diketahui sehingga relau pensinteran telah menyelesaikan kitarannya.
Hubungan Antara Daya Pemadatan dan Kebolehtelapan Penapis Gangsa Tersinter
Kebolehtelapan ialah ukuran bagaimana mudah bendalir boleh mengalir melalui penapis gangsa tersinter untuk perbezaan tekanan tertentu. Asal sifat ini adalah berdasarkan daya pemadatan kerana tekanan tekanan sejuk secara langsung menentukan saluran liang di mana bendalir mesti melalui apabila penapis mula beroperasi.

Ambang Tekanan dan Keruntuhan Liang
Setiap formulasi serbuk gangsa mempunyai ambang tekanan praktikal di mana keruntuhan liang meningkat secara tidak seimbang. Di atas ambang ini, keliangan berkurangan secara beransur-ansur dan boleh diramalkan dengan peningkatan daya pemadatan. Walaupun peningkatan kecil dalam daya membawa kepada penutupan liang besar di luar titik ini apabila zarah mula membengkok secara plastik dan bukannya sekadar menyusun semula menjadi pembungkusan yang lebih ketat.
Pengilang meneroka sambungan ini dengan ujian sistematik, menekan kelompok sampel merentasi pelbagai tegasan dan mengukur kebolehtelapan yang terhasil selepas pensinteran. Pemetaan ini membolehkan pasukan pengeluaran memilih nilai daya pemadatan yang selamat dalam julat yang dijangkakan dan bukan dalam penurunan kebolehtelapan yang cepat yang berlaku apabila keruntuhan liang mula memecut. Dengan kekal dalam julat yang ditentukur ini, kadar penapisan adalah malar dari kelompok ke kelompok.
Tortuositas Saluran Aliran
Kebolehtelapan ialah fungsi bukan sahaja kepada isipadu pori keseluruhan, tetapi juga dari liku-liku, iaitu betapa berbelit-belit atau lurus saluran aliran melalui struktur berliang. Tortuositas yang lebih tinggi kadangkala dijana oleh peningkatan daya pemadatan, kerana zarah terbungkus lebih ketat, menyebabkan bendalir mengambil masa yang lebih lama dan lebih litar antara ruang yang tinggal. Peningkatan panjang laluan ini meningkatkan rintangan aliran walaupun jumlah kehilangan dalam keliangan adalah kecil.
Apabila menganalisis statistik kebolehtelapan, jurutera perlu mempertimbangkan kekusutan serta peratusan keliangan mentah. Dua penapis dengan nilai keliangan yang setanding mungkin mempunyai rintangan aliran yang berbeza jika satu mempunyai saluran yang lebih berbelit . Bentuk ini secara langsung dipengaruhi oleh daya pemadatan, yang merupakan tuas utama untuk menala kebolehtelapan, selain hanya mengubah suai saiz zarah serbuk.
Mengimbangi Kekuatan Mekanikal dan Kapasiti Aliran
Daya pemadatan bukan satu-satunya parameter yang boleh dilaraskan. Keperluan kekuatan mekanikal kadangkala bercanggah langsung dengan objektif kapasiti aliran.

Contohnya, apenapis gangsa tersinterdalam talian balik hidraulik tekanan tinggi mestilah cukup kuat untuk tidak berubah bentuk di bawah tekanan sistem, yang mungkin memerlukan daya pemadatan yang lebih besar daripada yang optimum untuk kebolehtelapan maksimum sahaja. Pengilang menangani ketegangan ini dengan menyesuaikan tetapan pemadatan kepada aplikasi. Penapis resapan gas tekanan rendah boleh ditekan pada daya yang lebih rendah untuk mengekalkan kebolehtelapan maksimum, manakala penapis untuk bahan api tekanan tinggi atau sistem hidraulik memerlukan daya pemadatan yang lebih tinggi untuk menahan beban mekanikal, dengan pertukaran kebolehtelapan yang sedikit untuk kebolehpercayaan struktur. Jahitan khusus aplikasi ini adalah sebab mengapa sistem penapis gangsa tersinter kejuruteraan tersuai mengatasi pilihan generik luar biasa dalam menuntut aplikasi industri.
Menghalang Kecerunan Ketumpatan dalam Penapis Gangsa Tersinter Berbentuk Kompleks
Masalah pemadatan pelik yang dilihat dalam geometri kompleks seperti tiub, penutup dan silinder berdiameter jarang ditemui dalam cakera rata. Salah satu cabaran kualiti yang paling berterusan dalam penghasilan komponen penapis gangsa tersinter berbentuk ialah kehadiran kecerunan ketumpatan, atau ketumpatan pemadatan tidak seragam di pelbagai kawasan bahagian yang sama.

Sumber Pembentukan Kecerunan
Kecerunan ketumpatan biasanya dibentuk oleh geseran antara zarah serbuk dan dinding mati semasa menekan. Apabila daya pemadatan dikenakan, geseran menentang pergerakan serbuk dekat dengan permukaan cetakan lebih daripada di tengah-tengah isian. Ini membawa kepada profil ketumpatan yang berkurangan dengan jarak dari penebuk menekan. Kesan ini kecil dan boleh ditampung untuk bentuk rata asas. Dalam bahagian silinder atau berbilang bahagian yang tinggi, kesannya meningkat, membawa kepada kawasan yang lebih dekat dengan muka tebuk yang lebih padat dan kawasan yang lebih jauh yang lebih longgar.
Peralihan ketebalan dinding menjadikan isu ini lebih teruk. Dalam reka bentuk penapis apabila kedua-dua bahagian tebal dan nipis hadir, serbuk dalam bahagian nipis akan dimampatkan secara berbeza daripada serbuk dalam bahagian tebal dengan daya gunaan yang sama, kerana nisbah daya kepada isipadu berbeza-beza di seluruh bahagian. Ketidakpadanan tanpa pampasan ini menyebabkan jalur ketumpatan yang ketara, mengakibatkan keberkesanan penapisan berubah-ubah ke atas satu komponen.
Teknik Menekan Pelbagai Tindakan
Pengilang mengelak penciptaan kecerunan dengan menggunakan tekanan berbilang tindakan di mana daya pemadatan dikenakan dari banyak arah pada masa yang sama dan bukan dari satu pukulan. Penekanan dua tindakan menolak dari kedua-dua bahagian atas dan bawah, mengurangkan jarak pukulan yang diperlukan melalui jisim serbuk untuk menyampaikan tekanan. Ini sangat meminimumkan perbezaan ketumpatan antara kawasan tebukan dekat dan tebukan jauh di bahagian yang lebih tinggi.
Untuk reka bentuk yang lebih kompleks pendekatan terapung terapung membolehkan dadu itu sendiri bergerak sedikit semasa pemadatan, yang membantu menyebarkan daya dengan lebih sama rata merentas geometri asimetri. Teknik ini lebih menuntut dari segi alat dan kawalan proses, tetapi membolehkan ketumpatan hijau yang lebih seragam di dalam bentuk penapis gangsa tersinter yang rumit, yang serta-merta berkorelasi dengan struktur liang yang konsisten selepas pensinteran.
Pengesahan Kualiti Merentas Bahagian Bahagian

Walaupun dengan teknik menekan lanjutan, pengeluar mesti mengesahkan bahawa keseragaman ketumpatan sebenarnya telah dicapai dan bukannya menganggap penambahbaikan perkakas menjamin kejayaan. Pengesahan ini biasanya melibatkan pembahagian bahagian sampel dan mengukur ketumpatan di berbilang lokasi, atau menggunakan kaedah tidak memusnahkan seperti ujian kebolehtelapan terkawal di zon berbeza bagi penapis siap.
NAVI Titanium menggunakan protokol pemeriksaan penuh pada peringkat ini, memeriksa kebolehtelapan dan kestabilan struktur merentas pelbagai kawasan penapis berbentuk tersuai sebelum ia meneruskan ke pembungkusan akhir. Langkah ini penting terutamanya bagi pelanggan yang memerlukan toleransi penapisan yang ketat dalam aplikasi khusus seperti pemulihan mangkin atau pemisahan cecair-pepejal ketepatan, yang walaupun ketidakkonsistenan ketumpatan setempat boleh menjejaskan kecekapan pemisahan keseluruhan. Pengesahan menyeluruh pada peringkat ini menghalang bahagian yang tidak konsisten daripada menjangkau pelanggan yang bergantung pada gelagat penapisan yang boleh diramal merentas keseluruhan sistem pengendalian mereka.
Kesimpulan
Pemadatan sejuk membentuk lebih daripada apenapis gangsa tersinterprestasi daripada kebanyakan pembeli sedar. Daripada parameter pembungkusan serbuk dan penekan kepada ketumpatan hijau dan daya pemadatan, setiap keputusan yang dibuat sebelum pensinteran secara langsung mempengaruhi keliangan, kebolehtelapan dan kekuatan mekanikal dalam produk siap. Bentuk kompleks memerlukan perhatian yang lebih besar terhadap keseragaman ketumpatan, kerana kecerunan boleh menjejaskan konsistensi penapisan secara senyap. Memahami asas ini membantu jurutera dan pasukan perolehan bertanya soalan yang lebih baik semasa menilai pembekal penapis, memastikan penapis gangsa tersinter yang mereka pilih benar-benar sepadan dengan keadaan operasi mereka. Ketepatan pembuatan pada peringkat awal ini bukanlah butiran teknikal yang kecil; ia adalah asas di mana prestasi penapisan yang boleh dipercayai dan tahan lama dibina.
Soalan Lazim
1. Adakah pemadatan sejuk sahaja menentukan saiz liang akhir penapis gangsa tersinter?
+
-
Pemadatan sejuk membentuk struktur liang awal, tetapi suhu dan masa pensinteran juga mempengaruhi saiz liang akhir sedikit melalui pertumbuhan leher antara zarah. Pemadatan kekal sebagai faktor utama, walaupun.
2. Bolehkah parameter pemadatan dilaraskan untuk penilaian penapisan tersuai?
+
-
ya. Pengilang secara rutin melaraskan tekanan pemadatan, masa tinggal dan penggredan serbuk untuk mencapai penarafan penapisan khusus yang diminta oleh pelanggan untuk aplikasi khusus.
3. Mengapakah penapis berbentuk kompleks lebih mahal untuk dihasilkan daripada cakera ringkas?
+
-
Bentuk kompleks memerlukan penekanan berbilang tindakan dan pengesahan kualiti tambahan untuk mengelakkan kecerunan ketumpatan, yang menambah langkah proses berbanding pengeluaran cakera rata yang mudah.
Dapatkan Penapis Gangsa Tersinter Tersuai Anda Dari NAVI Titanium
NAVI Titanium telah menghasilkan komponen metalurgi serbuk ketepatan sejak 2008 dari kemudahannya di Zon Teknologi Tinggi Baoji, yang sering dipanggil Lembah Titanium China. Pasukan kejuruteraan kami mengawal setiap parameter pemadatan yang dibincangkan dalam artikel ini, daripada penggredan serbuk melalui penekanan berbilang tindakan, memastikan keliangan dan kebolehtelapan yang konsisten merentas setiap kelompok. Kami menawarkan sokongan teknologi penuh, perlindungan bukan pendedahan dan pemilikan produk eksklusif untuk reka bentuk tersuai. Sama ada anda memerlukan gred penapisan standard atau geometri tersuai yang kompleks, barisan pengeluaran penapis logam tersinter kami memberikan prestasi yang boleh dipercayai yang disokong oleh pensijilan ISO 9001. Mencari yang dipercayaipenapis gangsa tersinterPembekal untuk projek anda yang seterusnya? Hubungi terus pasukan teknikal kami disales@navititanium.comuntuk membincangkan spesifikasi anda dan menerima invois proforma.
Rujukan
1. Persatuan Pengujian dan Bahan Amerika. Kaedah Ujian Standard untuk Serbuk Logam dan Produk Metalurgi Serbuk.
2. Persekutuan Industri Serbuk Logam. Manual Reka Bentuk Metalurgi Serbuk.
3. German, Randall M. Metalurgi Serbuk dan Pemprosesan Bahan Zarah. Persekutuan Industri Serbuk Logam.
4. ASM Antarabangsa. Buku Panduan ASM, Jilid 7: Metalurgi Serbuk.
5. Upadhyaya, GS Sintered Metallic and Seramik Bahan: Penyediaan, Sifat dan Aplikasi. Wiley.
6. Persatuan Jurutera Automotif. Galas dan Penapis Logam Berliang Rujukan Teknikal.